



By Mike Chen, výrobní ředitel | Více než 12 let zkušeností ve výrobě pryže |LinkedIn
Klíčové poznatky
- Jeden sud XCJ-G600 zpracuje 15kg dávku každých 20–40 sekund – pro snímání dat v rámci IoT je již k dispozici více než 1300 datově bohatých cyklů za 8hodinovou směnu.
- Kryogenní odhrotovací jednotky pracují při teplotách až do -150 °C s rychlostmi válců 20–70 ot./min a záznam obou proměnných přímo odhaluje plýtvání dusíkem a drift izolace.
- Protože propojené stroje včas odhalují odchylky od procesu, prediktivní údržba obvykle převádí neplánované odstávky na plánované zásahy do 30 minut (typické hodnoty z projektů našich zákazníků).
- Dodatečná montáž je lepší než nahrazení: zařízení poháněná střídači, jako je 7,5 kW XCJ-G600, lze obvykle připojit k senzorům a edge gateway namísto nákupu nového zařízení.
Většina výrobců, se kterými spolupracujeme, již vlastní zařízení na odhrotování, které je inteligentní na úrovni stroje a zcela tiché na úrovni továrny. Řídicí jednotka zná rychlost válce, operátor zná hmotnost šarže a tým kvality zná míru zmetkovitosti – ale nikdo tyto tři prvky nepropojuje. Právě toto odpojení je cílem projektů umělé inteligence a internetu věcí.
Tento článek vysvětluje, co integrace skutečně znamená v kontextu odstraňování záblesků, které datové body je vhodné propojit jako první a nabízí postupný plán, který funguje spíše pro malé a střední gumárenské závody než pro hyperscale chytré továrny.
Co vlastně znamenají umělá inteligence a internet věcí v kontextu odhalování?
Internet věcí (IoT) je proces propojování průmyslových zařízení s sítí, který umožňuje shromažďovat, ukládat a kontrolovat jejich provozní data; umělá inteligence (AI) je softwarová vrstva, která v těchto datech nachází vzory a doporučuje nebo provádí rozhodnutí.Při odstraňování záblesků fungují oba dva mechanismy společně: IoT dodává surový signál a umělá inteligence jej převádí do akce – zpomaluje válec, signalizuje opotřebovaný řemen nebo umístí podezřelou šarži do karantény před jejím odesláním.
Je dobré si představit odhrotovací stroj v první řadě jako zdroj dat a odhrotovací nástroj až v druhé řadě. Každý cyklus mechanického odhrotování a každý kryogenní provoz pod −120 °C vytváří sledovatelný otisk prstu rychlosti, času, teploty a zatížení. Jakmile jsou tyto otisky prstů uloženy, otázky, které dříve vyžadovaly, aby procesní inženýr stál u válce celou směnu – „kdy se začaly doby cyklů plížit nahoru?“ – se stanou desetisekundovým dotazem na řídicí panelu.
Které datové body pro odblikání se vyplatí připojit jako první?
Začněte se čtyřmi proměnnými, které již určují kvalitu odhrotování: doba cyklu, rychlost válce, procesní teplota a množství v dávce.Existují v každém stroji, mění se, když se něco pokazí, a přímo se mapují na výsledky produktu. Níže uvedená tabulka spojuje každou proměnnou se skutečnými hodnotami zařízení a optimalizací, kterou odemyká.
| Datový bod | Typická hodnota zařízení | Co s tím dělá umělá inteligence |
|---|---|---|
| Doba cyklu | 20–40 s na dávku (XCJ-G600, náplň 15 kg) | Detekuje drift, který signalizuje opotřebení čepele nebo únavu pohonu dříve, než se kvalita sníží |
| Rychlost válce | 20–70 ot./min (kryogenní odhrotovací jednotka) | Koreluje nastavení rychlosti s povrchovou úpravou a doporučuje nejlepší otáčky pro každou směs |
| Procesní teplota | Maximální jmenovité zatížení až do −150 °C | Označuje izolační ztráty a nadměrné využití dusíku, viditelné pouze v zaznamenaných chladicích křivkách |
| Dávkové načítání | 80litrový válec, zhruba 15–20 kg | Identifikuje nedostatečné zatížení, které způsobuje plýtvání cykly, a přetížení, které zvyšuje míru zmetkovitosti |
Hodnoty vybavení pocházejí zProduktová stránka XCJ-G600aSpecifikace kryogenního odhrotovacího stroje s tekutým dusíkem.
Protože kryogenní křehnutí je závod mezi teplotou a časem, jsou zaznamenané křivky ochlazování nejcennějším datovým souborem na kryogenní lince.Běh, který dosáhne cílového zkřehnutí za 5 minut místo 8, ušetřil 37 % svého cyklu – úspora, která je na stopkách neviditelná, ale zřejmá v datech.
Jak prediktivní údržba mění ekonomiku odstraňování záblesků?
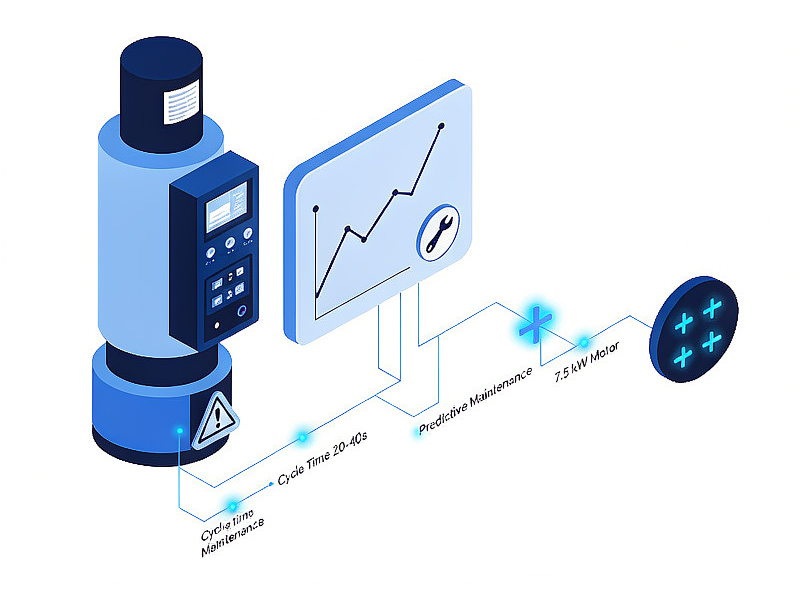
Prediktivní údržba využívá trendová data – rostoucí doby cyklu, kolísání proudu motoru, teplotní nestabilitu – k naplánování servisu před selháním komponenty, nikoli po něm.Ekonomický rozdíl je zřejmý: vadný hnací motor uprostřed směny zastaví linku, naruší harmonogram a může zrušit celou rozpracovanou dávku, zatímco plánovaná výměna identifikovaná o dva týdny dříve probíhá mezi směnami.
Z našich zkušeností s podporou odhrotovacích linek v zákaznických závodech vyplývá, že propojené monitorování obvykle odhalí tři až pět akčních procesních posunů za čtvrtletí na jednom stroji – nejčastěji postupné prodlužování doby cyklu a nekonzistentní kryogenní ochlazování – a každý z nich je opravitelný v plánovaném okně do 30 minut (typické hodnoty z projektů našich zákazníků; přesné údaje se liší v závislosti na míchání směsi a směnném schématu).Protože 7,5kW měnič ve stroji, jako je XCJ-G600, již digitálně hlásí zatížení motoru, vstupní náklady na tuto úroveň monitorování představují bránu a konfiguraci, nikoli nový hardware.
Je zde i aspekt shody s předpisy. Rostliny certifikované podleISO 9001jsou požádáni o prokázání neustálého zlepšování; datová stopa parametrů stroje pro každou šarži je jedním z nejčistších důkazů, které auditor akceptuje.
Kam patří strojové vidění v rámci smyčky kvality?
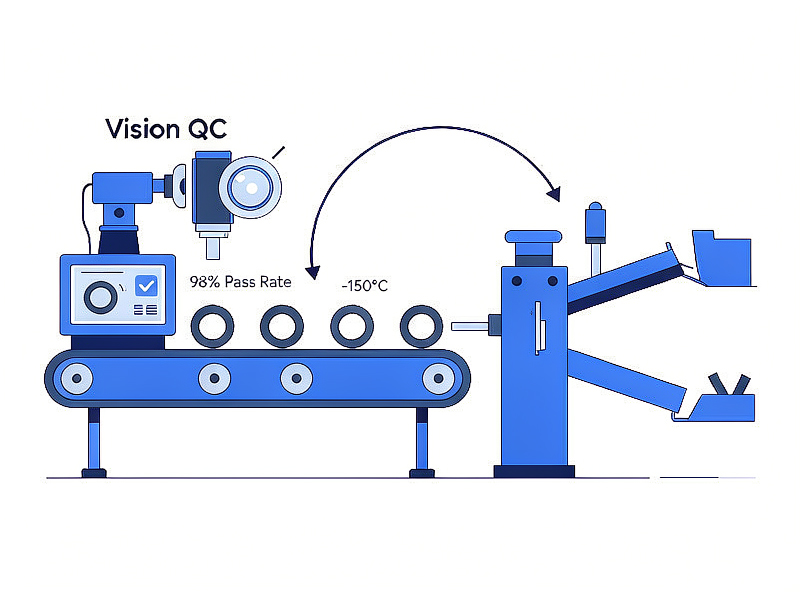
Strojové vidění uzavírá smyčku, kterou samotná data ze senzorů nechávají otevřenou: kamery kontrolují odbroušené díly a vrstva umělé inteligence sleduje každý vyřazený díl zpět k přesnému cyklu, rychlosti a teplotě, které ho způsobily.Díky tomu se kontrola kvality z pouhého zpětného pohledu stává vstupem do řízení.
Praktický řetězec vypadá takto: díly opouštějí odhrotovací válec, procházejí vizuální kontrolou, která odhalí zbytkové otřepy, a čisté díly pokračují dostroj na oddělování gumykterý třídí dobrý produkt od odpadu z ořezu. Když systém vidění zaznamená shluk odmítnutí, umělá inteligence porovná časová razítka s daty z válce a odpoví na důležitou otázku: byla to špatná směs, nesprávná rychlost válce nebo šarže, která byla o 2 kg vyšší než specifikace?
Kryogenní linky z tohoto spojení profitují nejvíce. Kryogenní odhrotování dosahuje při stabilních parametrech míry úspěšnosti hotového výrobku nad 98 %, takže i malá zaznamenaná odchylka – chladicí křivka o 10 °C teplejší než základní hodnota – se vyplatí zachytit dříve, než vás to bude stát tři body výtěžnosti.
Jak vypadá realistický plán integrace?
Funkční přístup pro většinu gumárenských závodů spočívá ve třech fázích: propojení, analýza, optimalizace – v tomto pořadí, na jednom stroji a poté na celé lince.Snaha automatizovat rozhodování ještě předtím, než jsou data k dispozici, je nejčastějším způsobem selhání, s nímž se setkáváme v projektech Průmyslu 4.0.
- Připojte jeden stroj a definujte základní linii.Nainstalujte edge gateway na jednu odstraňovací jednotku – nejnovější, nejvíce řízenou střídači – a zaznamenávejte dobu cyklu, rychlost, teplotu a zatížení po dobu 60 dnů beze změny, takže se měří „normální“ stav, nikoli se předpokládá.
- Analyzujte s ohledem na výsledky kvality.Sloučte data stroje se záznamy o odmítnutí z kontroly a nechte vrstvu umělé inteligence (nebo upřímně řečeno dobrou tabulku) hledat korelace mezi posunem parametrů a událostmi kvality.
- Optimalizujte s upozorněními v uzavřené smyčce.Nastavte prahové hodnoty výstrah od základní úrovně, směrujte je na telefony operátorů nebo na řídicí panel závodu a teprve poté zvažte automatickou korekci parametrů – krok, který vyžaduje nejvíce kontroly a nejméně naléhavosti.
Začněte se strojem, který vás nejvíc bolí
Nezačínejte s nejnovějším strojem. Začněte s tím, který způsobuje nejvíce přesčasů, nejvíce přepracování nebo nejnepříjemnější rozhovory se zákazníky – právě tam se vám propojená data nejrychleji vyplatí.
Jaká jsou poctivá omezení?
Umělá inteligence a internet věcí neopraví nestabilní proces, opotřebovaný válec ani špatně specifikovanou formu – pouze tyto problémy nahlásí rychleji a přesněji.Integrace posiluje dobré řízení procesů, ale nenahrazuje ho.
Dvě další upozornění z našich projektových zkušeností. Zaprvé, malé série složených dílů generují tenká data: model umělé inteligence trénovaný na 300 cyklech jedné velikosti O-kroužku se nepřenese čistě na rodinu 40 malosériových dílů, takže očekávání musí být stanovena pro každý produktový mix. Zadruhé, konektivita má bezpečnostní povrch – pokyny, jako jsou zdroje kybernetické bezpečnosti výroby publikovanéNISTstojí za to si přečíst, než bude brána spuštěna.Protože odstraňovací buňka je ze své podstaty zřídka připojena k internetu, správně segmentovaná tovární síť udržuje přidané riziko nízké, ale „nízké“ neznamená „nulové“ a mělo by se s ním počítat v rozpočtu.
Závěr: Propojte data, která již máte
Odstraňování otřepů z pryže je neobvykle vhodné pro integraci umělé inteligence a internetu věcí z jednoho prostého důvodu: stroje již běží na přesně řízených, kvantifikovatelných proměnných. Šarže 15 kg, cyklus 20–40 sekund, strop −150 °C, rozsah otáček válce 20–70 ot./min – to jsou datové body čekající na sběr a každý z nich obsahuje kvalitní informace.
Pokud plánujete další investici do vybavení, vyberte si stroje, jejichž řídicí jednotky tato data čistě zpřístupňují. Prozkoumejtekompletní sortiment strojů na odhrotování pryžeod společnosti Xiamen Xingchangjia, nebo nám zašlete výkresy dílů a cílový výstup – náš technický tým navrhne konfiguraci pro odstraňování otřepů s možnostmi připojení odpovídajícími úrovni automatizace vašeho závodu.
Informace o souvisejícím vybavení
•Super modelový stroj na odhrotování pryže XCJ-G600— Hlaveň 600 mm, měničový pohon 7,5 kW, cykly 20–40 s.
•Kryogenní odhrotovací stroj s kapalným dusíkem— Provozní teplota −150 °C, otáčky válce 20–70 ot./min, cykly do 8 minut.
•Stroj na oddělování gumy— automatizované třídění odhrotovaných dílů a ořezového odpadu pro uzavřenou smyčku kontroly kvality.
•Kategorie strojů na odstraňování otřepů z gumy— kompletní produktová řada se specifikacemi.
Často kladené otázky: AI a IoT v odhrotování pryže
Xiamen Xingchangjia Nestandardní automatizační zařízení, s.r.o.
Patro 1, budova 13, Huli Industrial Park, Meixidao, Tongan, Xiamen Čína
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publikováno: září 2026 | Naposledy ověřeno: září 2026
Čas zveřejnění: 8. září 2026